

Novinky z oboru
 Domov / Zprávy / Novinky z oboru / Typy tvarovek HDPE trubek: Kompletní průvodce připojením, dimenzováním a výběrem
Typy tvarovek HDPE trubek: Kompletní průvodce připojením, dimenzováním a výběrem
 2026.09.14
 Novinky z oboru
Krátká odpověď: Trubkové tvarovky HDPE se dělí podle způsobu připojení a podle funkce. Způsob připojení zahrnuje svařování na tupo, elektrotavení, spojování hrdlovým spojem, závitové, kompresní a přírubové typy. Funkční kategorie zahrnuje kolena, T-kusy, redukce, koncovky, příruby a adaptéry. To, co odděluje hladkou instalaci od přepracování na místě, je pochopení obou rozměrů na úrovni továrny.
Když stojíme ve skladu s paletami tvarovek z HDPE, problémem není, zda jsou díly dobré – jde o to, zda tým přizpůsobil správný typ tvarovky správné trubce, tlakové třídě a stavu staveniště. Jako výrobce, který vyrábí HDPE potrubní komponenty od roku 2002, jsme viděli stejný zmatek na projektech po celém světě: elektrofúzní spojky sedící vedle tupých svařovacích reduktorů, závitové adaptéry smíchané s kompresními šroubeními a nikdo si nebyl jistý, který z nich patří na vodní potrubí.
Tato příručka vysvětluje různé typy potrubních tvarovek z HDPE z pohledu výrobce – k čemu je každý typ ve skutečnosti vyroben, kde funguje nejlépe, jaké tolerance jsou důležité a jak se vyhnout drahým neshodám. Jedná se o praktickou klasifikaci, nikoli pouze o seznam jmen.
Co jsou HDPE potrubní tvarovky a proč je klasifikační systém důležitý
Potrubní tvarovky z polyetylenu s vysokou hustotou (HDPE) jsou vstřikované nebo vyrobené součásti, které spojují, ukončují, snižují, odvádějí nebo řídí tok v polyetylenovém potrubí. Na rozdíl od kovových tvarovek jsou tvarovky z HDPE navrženy tak, aby byly připojeny k samotné trubce – často roztavením dvou povrchů dohromady – což znamená, že se tvarovka stane součástí souvislé stěny potrubí bez úniku.
Klasifikace HDPE potrubních tvarovek není akademická. Instalatéři, nákupní týmy a projektoví inženýři potřebují spolehlivý mentální model k zodpovězení tří otázek:
- Jak bude armatura připojena k potrubí?
- Jakou hydraulickou nebo směrovou funkci plní armatura?
- Jaká tlaková a rozměrová norma platí pro systém?
Správně položte první otázku a montážní tým ví, jaký stroj nebo nástroj má přinést. Udělejte druhou pravdu a rozvržení potrubí funguje tak, jak bylo navrženo. Získejte třetí právo a systém nezklame ani svar nebo závitový spoj. Zbytek této příručky se řídí touto logikou.
Šest způsobů připojení: První rozměr typů tvarovek z HDPE
Jediným nejdůležitějším způsobem klasifikace potrubních tvarovek z HDPE je způsob jejich připojení k potrubí. HDPE se necementuje rozpouštědlem jako PVC a u tlakového potrubí se obvykle nešroubuje (ačkoli závitové tvarovky z HDPE existují pro nízkotlaké a přechodové aplikace). Místo toho se HDPE spoléhá na šest praktických rodin připojení.
1. Butt Fusion Fittings
Svařování na tupo je nejrozšířenější metodou spojování pro trubky HDPE nad 63 mm. Konce trubek a konce tvarovek jsou upnuty ve svařovacím stroji, narovnány naplocho, zahřáté proti topné desce na teplotu přibližně 200–210 °C a poté stlačeny k sobě řízenou silou. Výsledkem je monolitický spoj — tvarovka a trubka se stanou jedním souvislým kusem polyetylenu.
Naše řada šroubení na tupo pokrývá kolena, T-kusy, redukce, stejnosměrné a redukční spojky, koncovky a přírubové adaptéry v průměrech od DN63 do DN1200. Jedná se o tahouny komunálních vodovodů, odpadních vod, plynu a průmyslových linek.
Typické přednosti
Žádné elastomerní těsnění; chemicky odolný spoj; dlouhodobá pevnost v tahu; vhodné pro podzemní i nadzemní potrubí.
Omezení
Vyžaduje stroj na tupé fúze a vyškolené operátory; není praktické pro velmi malé průměry (pod DN20); obtížné v příkopech se stísněným pracovním prostorem.
2. Elektrofúzní armatury
Elektrofúzní armatury mají v objímce nebo sedle zapuštěný kovový odporový drát. Tvarovka se upne na konec trubky, speciální svařovací krabice pošle proud drátem a polyetylen se roztaví a roztaví. Elektrofúze je upřednostňovanou metodou pro opravy, pro omezené prostory a pro průměry, kde je nošení velkého svařovacího stroje na tupo nepraktické.
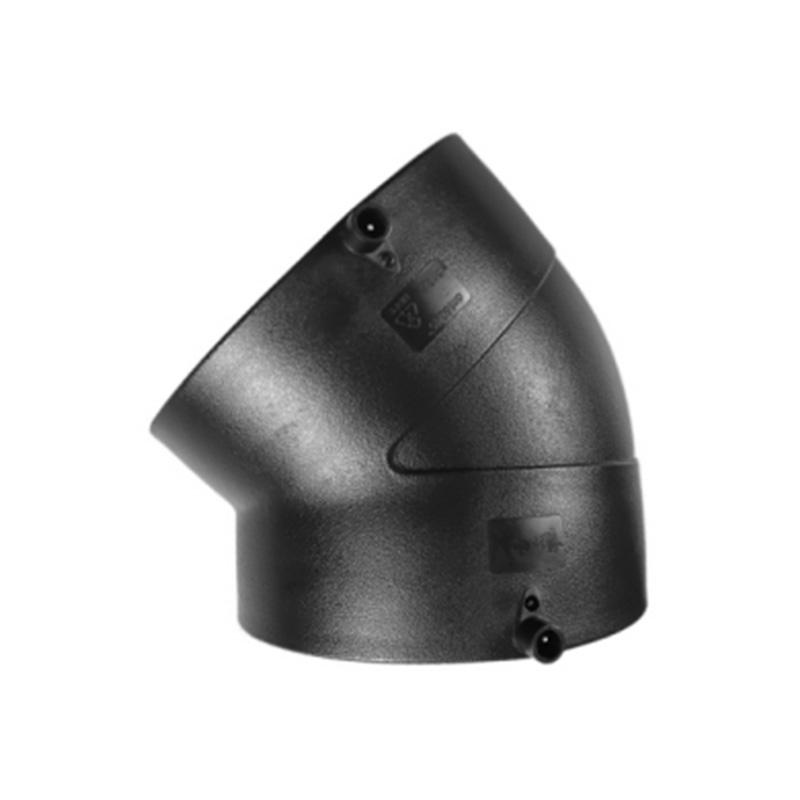
Naše elektrosvařovací řada zahrnuje spojky, T-kusy, kolena 45° a 90°, redukce, přírubové adaptéry, závitová sedla a koncovky od DN20 do DN315. Elektrofúze je také nejbezpečnější metodou, když je potrubí již zakopáno a musí být přidána nová odbočka nebo opravná spojka.
3. Fitinky Socket Fusion
Hrdlové tavení se běžně používá pro HDPE trubky malého průměru (typicky DN16–DN110). Vnější povrch hrdla trubky a vnitřní povrch hrdla se zahřejí pomocí nástroje pro spojování hrdla, poté se přitlačí k sobě a přidrží, dokud nevychladne. Je rychlý, vyžaduje jednoduché vybavení a je velmi spolehlivý v čistých podmínkách.
Naše řada hrdlových spojů zahrnuje spojky, kolena, T-kusy, spojky a adaptéry pro HDPE trubky s malým průměrem, často používané v systémech stlačeného vzduchu, dávkovacích linkách na úpravu vody a potrubí pro akvakulturu.
Jakou metodu tepelné fúze byste si měli vybrat?
Spojení zadku zvolte, když:
- Průměr potrubí je nad DN63
- Dlouhé rovné běhy vyžadují maximální pevnost kloubů
- Na kloub lze umístit svařovací stroj
- Třída tlaku je PN10 nebo vyšší
Zvolte elektrofúzi, když:
- Pracovní prostor je pro stroj na svařování na tupo příliš úzký
- Potrubí je již nainstalováno, např. opravárenské práce
- Jsou zapotřebí přípojky odboček nebo sedlové kování
- Je vyžadována automatická kontrola kvality svařování
Zvolte fúzi zásuvek, když:
- DN16–DN110 trubka malého průměru
- Rychlá ruční instalace bez těžkých strojů
- Dílenská výroba nebo omezené výkopové práce
- Nízkonákladové připojení pro nekritické služby
4. HDPE šroubení se závitem
Závitové tvarovky z HDPE se používají tam, kde se potrubí z polyetylenu musí napojovat na kovový, mosazný nebo PVC závitový prvek – například šoupátko, vodoměr nebo výtlak čerpadla. K dispozici jsou celoHDPE závitové tvarovky a závitové tvarovky s kovovou vložkou. HDPE závity nejsou tak pevné jako kovové závity na jeden záběr, takže tyto tvarovky jsou obvykle dimenzovány na nižší pracovní tlak než tavený spoj.
Série závitových šroubení z HDPE společnosti zahrnuje vnitřní a vnější adaptéry, kolena, T-kusy, spojky a spojky. Samostatná řada šroubení s tupým závitem kombinuje tavený hrdlový nebo hladký konec se závitovým koncem, což dává montérům to nejlepší z obou světů: spoj z taveného polyetylenu na straně potrubí a závitový přechod na straně zařízení.
Dobré vědět: Při spojování závitových tvarovek z HDPE na kov vždy použijte pásku na těsnění závitů nebo vhodnou směs na závity. HDPE tvarovku příliš neutahujte – kořen závitu může prasknout a toto selhání nemusí být viditelné, dokud nebude vedení natlakováno.
5. Kompresní armatury
Svěrné fitinky uchycují vnější stranu HDPE trubky těsněním O-kroužkem a svěrnou maticí, není potřeba žádné teplo. Jsou praktickou volbou pro dočasná připojení, pro polypotrubí ve venkovském vodovodu, pro kapkovou závlahu a pro situace, kdy na místě není povolen otevřený plamen nebo svářečka.
Náš sortiment PE/PP kompresních šroubení zahrnuje spojky, kolena, T-kusy, koncovky a přechodové adaptéry v metrických a palcových velikostech. Protože těsnění spoléhá na O-kroužek a upínací kroužek spíše než na tavené rozhraní, kompresní šroubení lze snadno odstranit a znovu použít – což je užitečná vlastnost při údržbě a sezónních instalacích.
6. Přírubové adaptéry a přírubové spoje
Přírubové adaptéry jsou na tupo nebo elektrotavně nataveny na HDPE trubku, pak se použije volná zadní příruba (obvykle ocel nebo tvárná litina) k přišroubování sestavy k ventilu, čerpadlu nebo jiné přírubě. Přírubové spoje jsou důležité, když je nutné demontovat součásti kvůli údržbě, při připojování HDPE trubky k nadzemnímu zařízení nebo když se HDPE vedení musí napojit na existující přírubovou síť.
Přírubový spoj je ze své podstaty méně pevný v tahu než tavný spoj, ale snadnost demontáže často převažuje nad starostmi čerpacích stanic a ventilových rozvodů.
| Typ připojení | Typický rozsah velikostí | Potřebné vybavení | Pevnost kloubu | Nejlepší aplikace |
|---|---|---|---|---|
| Fúze zadku | DN63–DN1200 | Fúze zadku machine | Nejvyšší, monolitický | Městská voda, plyn, průmysl |
| Elektrofúze | DN20–DN315 | Elektrofúze welding box | Vysoký, monolitický | Opravy, stísněné prostory, větve |
| Spojení zásuvek | DN16–DN110 | Spojení zásuvek heater | Vysoký, monolitický | Malorážní potrubí, dílna |
| Se závitem | DN20–DN110 | Klíč, závitové těsnění | Střední, tlak omezený | Přechod na kovové ventily/čerpadla |
| Komprese | DN20–DN160 | Klíč, řezný nástroj | Střední, závislé na těsnění | Zavlažování, dočasné nebo opakovaně použitelné spoje |
| Přírubové | DN50–DN600 | Šrouby, těsnění, momentový klíč | Vysoká komprese, šroubované | Ventily, čerpadla, odnímatelné spoje |
Standardní tvarové geometrie: Druhá dimenze
Jakmile je nastaven způsob připojení, druhým rozměrem typů HDPE potrubních tvarovek je geometrie — tvar a hydraulická funkce. Každé potrubí z HDPE používá předvídatelnou sadu geometrií tvarovek a porozumění jejich konvencím pojmenování zabrání chybám při objednávání.
Lokty — Změna směru
Lokty odvádějí tok pod definovaným úhlem. Standardní úhly jsou 90°, 45° a 22,5°. Kolena s dlouhým poloměrem jsou preferována pro aplikace s vysokým průtokem nebo suspenzí, protože snižují tlakovou ztrátu a opotřebení. Továrně vyráběná HDPE kolena jsou k dispozici ve formě stejného průměru a v redukované formě, posledně jmenovaná například od DN160 do DN110.
Odpaliště — dělící nebo kombinační tok
T-kusy mají dva vývody v jedné ose a jeden kolmý boční vývod. Existují jako stejné T-kusy (všechny tři konce mají stejný průměr) a redukční T-kusy (odbočka nebo větev má menší průměr). V novějších potrubních systémech PE100 se často upřednostňují vstřikované T-kusy před výrobou T-kusu z nařezaných trubkových a sedlových tvarovek, protože lisovaný díl má předvídatelnější rozložení napětí.
Redukce — Přechod průměru
Redukce spojují jeden průměr trubky s menším. Mohou být soustředné – osy dvou průměrů se zarovnají – nebo excentrické – vnější plochy se zarovnají. Excentrické redukce jsou běžné v sacích potrubích čerpadla, aby se zabránilo vzniku vzduchových kapes. Reduktor může být vstřikován jako jeden kus nebo vyroben z větší trubky, ale lisované redukce jsou odlehčené od pnutí a spolehlivější v tlakovém provozu.
End Caps — Ukončení systému
Koncové uzávěry uzavírají konec HDPE linky. Jsou k dispozici pro každý způsob připojení – svar na tupo, elektrofúze, závit a slisování. Koncový uzávěr musí být dimenzován pro stejnou tlakovou třídu jako potrubí a u větších průměrů může být nutné koncovku podepřít. Při dočasných pracích na potrubí je užitečná závitová nebo kompresní koncovka, protože ji lze znovu otevřít.
Přírubové adaptéry — Připojení k přírubovým součástem
Jak bylo popsáno dříve, přírubové adaptéry jsou přitaveny k HDPE trubce a poskytují ploché čelo pro volnou zadní přírubu. Na jejich geometrii záleží při vyrovnání příruby: pokud jsou dvě čela přírub od sebe více než několik milimetrů, napětí šroubu se soustředí a těsnění se může vytlačit.
Spojení — Rychlé odpojení
HDPE spojky umožňují odpojení dvou trubkových částí bez přeříznutí trubky. Jsou široce používány před filtry, čerpadly a průtokoměry. V podzemních potrubích se spojům obvykle vyhýbají, protože elastomerové těsnění může mít kratší životnost než tavný spoj.
Adaptéry a přechodové armatury
Adaptéry spojují HDPE trubky s jinými materiály — PVC, ocelí, mědí nebo tvárnou litinou — nebo s různými typy konců, jako jsou vnitřní závity, vnější závity nebo příruba. Když musí potrubí přejít z HDPE na PVC, použijte raději vhodnou přechodovou armaturu než generický závitový adaptér; to zabraňuje nesouladu mezi tepelnou roztažností polyethylenu a tuhostí PVC.
| Typ kování | Funkce | Typické velikosti (DN) | Společné sektory |
|---|---|---|---|
| 90° koleno | Změna směru | 20–1200 | Voda, kanalizace, plyn, průmysl |
| 45° koleno | Jemná změna směru | 20–1200 | Zasypané potrubí, kabelovody |
| Stejné tričko | Rozvětvený tok | 20–630 | Rozvody vody, závlahy |
| Zmenšující tričko | Rozvětvený tok to smaller line | 25×20–630×315 | Vodovodní sítě |
| Koncentrický reduktor | Zmenšení průměru | 25×20–630×315 | Čerpací stanice |
| Excentrický reduktor | Zmenšení průměru, avoid air pockets | 25×20–630×315 | Sací potrubí čerpadla |
| Koncový uzávěr | Ukončení linky | 20–1200 | Propusti končí, budoucí rozšíření |
| Přírubový adaptér | Šroubové spojení | 50–600 | Ventily, čerpadla, nadzemní zařízení |
| Adaptér samec/samice | Se závitem transition | 20–110 | Elektroměry, mosazné ventily, kohoutky |
| unie | Odnímatelný spoj | 20–110 | Filtry, čerpadla, místa údržby |
Ventily jako armatury?
Ventily jsou technicky zařízení pro regulaci průtoku, ale v jakémkoli HDPE potrubním systému se objednávají společně s armaturami a instalují se mezi dvě připojení armatur. Šoupátka, klapky a kulové kohouty se vyrábějí s HDPE nebo přírubovými konci pro přímou integraci do polyetylénových linek. Do naší produktové řady zařazujeme ventily, protože kupující projektu by měl mít možnost získat kompletní spojovací balíček – potrubí, armatury a ventily – od jednoho výrobního partnera.
Jak vybrat správnou tvarovku HDPE potrubí: Rámec výběru
Nyní, když jsou oba dimenze klasifikace jasné, se výběr stává pětikrokovým procesem. Tyto kroky jsou stejné jako ty, které náš technický tým používá, když zákazník odešle požadavek se specifikací potrubí, ale bez seznamu tvarovek.
Krok 1: Definujte tlakovou třídu
Tlaková třída potrubí a tvarovek je vyjádřena buď jako PN (nominální tlak v barech) nebo prostřednictvím poměru SDR – vnější průměr potrubí dělený tloušťkou stěny. Nižší SDR znamená silnější stěnu. Například trubka SDR11 má stěnu dostatečně silnou pro PN16; SDR17 odpovídá přibližně PN10. Tvarovka musí mít stejnou třídu SDR jako trubka. Použití nižší SDR (silnější) tvarovky na vyšší SDR (tenčí) trubce může vytvořit koncentraci napětí na přechodu.
Obrázek 1 – Společné korelace HDPE SDR / PN
Nižší SDR = silnější stěna = vyšší jmenovitý tlak. Vždy objednejte tvarovky ze stejné řady SDR jako potrubí.
Krok 2: Přizpůsobte rozměrovou normu
HDPE trubka se vyrábí v metrických (ISO 4427 / EN 12201) a palcových nebo železných trubkách (IPS). Metrická trubka DN110 má vnější průměr 110 mm; trubka IPS 4" má vnější průměr 114,3 mm. Tyto dvě velikosti nejsou zaměnitelné. Tvarovka navržená pro trubku 110 mm nebude správně těsnit ani se nespojí na trubce 114,3 mm. Před objednáním tvarovek si vždy ověřte vnější průměr trubky.
| Nominální metrická velikost | Metrický vnější průměr (mm) | Velikost IPS | IPS vnější průměr (mm) |
|---|---|---|---|
| DN90 | 90 | 3" | 88.9 |
| DN110 | 110 | 4" | 114.3 |
| DN125 | 125 | — | — |
| DN160 | 160 | 6" | 168.3 |
| DN200 | 200 | 8" | 219.1 |
Krok 3: Vyberte způsob připojení podle podmínek na místě
Položte tři otázky. Za prvé, může fúzní stroj fyzicky dosáhnout kloubu? Pokud ne, použijte elektrofúzi nebo mechanickou kompresi. Za druhé, bude nutné spoj v budoucnu demontovat? Pokud ano, jsou nezbytné přírubové nebo kompresní spoje. Za třetí, jaký je maximální tlakový přechod, včetně vodního rázu? Tavené spoje jsou jediným typem, který dosahuje plného jmenovitého tlaku potrubí, zatímco závitové tvarovky z HDPE mají obvykle nižší tlakový limit.
Krok 4: Zvažte tekutinu a prostředí
HDPE je odolný vůči širokému spektru chemikálií, ale některé kapaliny – silné oxidační kyseliny, určité uhlovodíky a chlorovaná rozpouštědla – mohou způsobit praskání v polyethylenu napětím, zejména při zvýšených teplotách. Zkontrolujte chemickou kompatibilitu a provozní teplotu. Materiál PE100 rozšiřuje povolený rozsah tlaku ve srovnání s PE80. Při teplotách nad 30 °C musí být jmenovitý tlak snížen; nad 60 °C se polyetylenové potrubní systémy posouvají do specializovaného režimu, jako je PE-RT II, který je určen pro vysokoteplotní aplikace.
Krok 5: Nakupujte od jediného odpovědného dodavatele
Pokud projekt používá trubky od jednoho výrobce a tvarovky od jiného výrobce, jsou záruční nároky obtížné a je možný nesoulad rozměrů. Výrobce, který vyrábí trubky i tvarovky a může potvrdit, že jsou oba vyrobeny z kompatibilního PE materiálu s konzistentním indexem toku taveniny, odstraňuje významné projektové riziko.
Kvalita instalace: Sedm běžných chyb, kterým je třeba se vyhnout
Dobře vyrobená armatura stále selhává, pokud jsou ignorována pravidla instalace. Níže jsou uvedeny nejčastější chyby, které náš tým technické podpory zaznamenal u stovek projektů.
- Selhání při čištění povrchu spoje. Nečistoty, vlhkost a mastnota na hrdle trubky znečišťují taveninu. Standardním požadavkem je čistý, suchý povrch; otřete hadříkem nepouštějícím vlákna a nepoužívejte rozpouštědla, pokud to nepředepisuje dodavatel armatury.
- Ignorování doby ohřevu a teploty. Nedostatečně zahřáté i přehřáté spoje vypadají podobně, dokud nejsou pod tlakem. Použijte kalibrovaný cyklus svářečky a zaznamenejte parametry pro dohledatelnost.
- Pohyb spoje během fáze ochlazování. Polyethylen pomalu krystalizuje. Posouvání, tlačení nebo zatěžování spoje před specifikovanou dobou chlazení vytváří vnitřní pnutí, které může po letech vést k tvárnému porušení.
- Použití nesprávné velikosti zásuvky nebo hrdla. 110 mm elektrotavná armatura nesmí být nikdy natlačena na trubku 114,3 mm. I malý nesoulad 0,5 mm může vytvořit dutiny ve svařovací zóně.
- Přetahovací závitové šroubení z HDPE. Praktické pravidlo: jedna ruka na klíči, ne dvě. Kovové závity deformují závity HDPE zlomkem krouticího momentu, který by vydržela kovová tvarovka.
- Nepodporuje vertikální běhy. HDPE při trvalém zatížení teče. Vertikální potrubí z HDPE s těžkými ventily potřebují vhodné kotvy a podpěry, aby se zabránilo tahovému namáhání tvarovek.
- Vynechání tlakové zkoušky před zásypem. Před zakrytím výkopu vyzkoušejte sestavené vedení při 1,5násobku pracovního tlaku. Spoj, který při tomto tlaku netěsní, by stejně selhal a oprava při otevřeném výkopu stojí mnohem méně.
Tovární pohled: Tvarovky a trubky testujeme na vlastní výrobní lince, ale finální spoj provádí montér. Proto ke každé zásilce přikládáme přehledné listy s parametry svařování a vyzýváme zákazníky, aby si před zahájením projektu vyžádali bezplatné školení o instalaci.
Aplikace v reálném světě podle odvětví
Výběr typů HDPE potrubních tvarovek závisí do značné míry na sektoru konečného použití. Každý sektor upřednostňuje jinou kombinaci způsobu připojení a geometrie lícování.
Obecní vodovod
Dominuje tupá fúze a elektrofúze. Tlaková třída PN10–PN16, SDR17 nebo SDR11. Kolena, T-kusy a redukce jsou základní geometrií. Přírubové spoje se objevují na čerpacích stanicích a ventilových komorách.
Zemědělství a zavlažování
Svěrné šroubení a šroubení se závitem jsou běžné pro vedení malého průměru do DN63. Elektrofúze se používá pro hlavní síť. Praktickým požadavkem jsou armatury, které snesou vystavení UV záření a občasné nárazy zemědělských strojů.
Mořská akvakultura
Polyetylen je standardní volbou pro mořské klecové systémy a přívodní potrubí mořské vody, protože slaná voda má malý vliv na PE. Speciální podpěrné držáky potrubí a rámové spojky, které vyrábíme pro konstrukce plovoucích klecí, vyžadují tvarovky navržené pro cyklické zatížení vln. Pro montáž rámů trubek se používá hrdlové a tupé spojení.
Budování odvodňovacích a dešťových systémů
Sifonové drenážní armatury, které jsou naší specializovanou produktovou řadou, spoléhají na přesně dimenzované redukce, přesazení a tlakotěsné spoje. HDPE tvarovky ve stavebních zařízeních jsou často svařovány pomocí hrdlového nebo elektrofúzního svařování, protože tyto metody umožňují instalaci v blízkosti stávajících konstrukcí bez práce za tepla.
Průmyslové zpracování
Chemická a těžební potrubí vyžadují nejvyšší kvalitu materiálu: typickou základní řadou je PE100 s SDR11. Spojení na tupo je téměř povinné, protože vytváří nejhladší vnitřní otvor a nejvyšší pevnost spoje, čímž se minimalizuje ztráta tlaku a riziko úniku.
Rozvod plynu
Plynová vedení vyžadují černou trubku PE80 nebo PE100 se žlutými pruhy nebo plně žlutou trubku. Elektrofúzní tvarovky jsou široce používány, protože parametry svařovacího procesu se snadno zaznamenávají a certifikují. Sledovatelnost každé armatury – datum, šarže, stroj a ID svářeče – je součástí regulačního rámce v mnoha zemích.
Kontrolní seznam výrobce pro objednávání tvarovek HDPE potrubí
Když odešlete dotaz do továrny, nejlepší odpověď pochází z jasné specifikace. Pomocí tohoto kontrolního seznamu se ujistěte, že nic není nejednoznačné.
- Třída materiálu potrubí: PE80 nebo PE100?
- Standardní vnější průměr: metrické ISO nebo IPS v palcích?
- SDR / jmenovitý tlak: např. SDR11 PN16, SDR17 PN10
- Typ připojení: tupé fúze, elektrofúze, hrdlové fúze, závitové, kompresní nebo přírubové
- Geometrie: koleno, rovné nebo redukční T-kus, koncentrický nebo excentrický redukce, koncovka, spojka, adaptér
- Množství na položku: s jasným rozdělením velikosti
- Barva: černá, černá s modrými pruhy, modrá, oranžová nebo žlutá
- certifikace: ISO 9001, ISO 14001, protokoly o zkouškách výrobků a certifikáty šarží
- Balení a značení: karton, paleta, tištěné označení na každé armatuře
Jako výrobce s více než dvěma desetiletími zkušeností s vytlačováním a vstřikováním nedoporučujeme hledat pouze nejlevnější nabídku. Rozměrová konzistence – tolerance vnějšího průměru jak trubky, tak nátrubku tvarovky – určuje, zda se spoj správně spojí během celé výrobní série, nikoli pouze na jednom vzorku z horní části palety.
Často kladené otázky
Jaké jsou různé typy tvarovek HDPE?
Trubkové tvarovky z HDPE jsou seskupeny dvěma způsoby. Způsobem připojení: svařování na tupo, elektrofúze, hrdlové svařování, závitové, lisované a přírubové. Podle geometrie: kolena, T-kusy, redukce, koncovky, přírubové adaptéry, spojky a adaptéry. Každý typ splňuje specifické podmínky instalace a požadavky na tlak.
Jak zjistím, který způsob připojení tvarovky HDPE použít?
Přizpůsobte metodu pracovnímu prostředí a společným požadavkům. U dlouhých zakopaných potrubí použijte svařování na tupo. V úzkých příkopech nebo při opravách použijte elektrofúzi. U průmyslových linek s malým průměrem je spojení zásuvek rychlé a spolehlivé. Použijte závitové šroubení pro přechod na kovová zařízení, svěrné šroubení, kde je nutné spoje demontovat, a přírubové adaptéry u ventilů a čerpadel.
Lze HDPE tvarovky připojit k PVC nebo kovovým trubkám?
Ano, ale pouze přes přechodové kování. Závitové adaptéry, přírubové adaptéry a svěrné šroubení jsou bezpečným způsobem spojení HDPE s PVC, ocelí nebo tvárnou litinou. HDPE na PVC nelepte ani nesvařujte rozpouštědlem; materiály a chování při vytvrzování jsou nekompatibilní.
Jaký je rozdíl mezi armaturami SDR11 a SDR17?
Armatury SDR11 mají silnější stěnu a jsou dimenzovány na vyšší tlak – obvykle PN16. Tvarovky SDR17 jsou dimenzovány na přibližně PN10. Oba jsou vyrobeny ze stejného materiálu HDPE, ale třída SDR musí vždy odpovídat třídě potrubí na stejné lince, protože nesoulad mění rozložení napětí v taveném spoji.
Jsou elektrotvarovky pevnější než spojky na tupo?
Obě metody při správném provedení vytvářejí spoj, který je alespoň tak pevný jako samotná trubka. Rozdíl je praktický, ne v síle. Svařování na tupo je nejekonomičtější pro přímé vedení trubek velkého průměru; elektrofúze je praktičtější, když svařujete větev nebo opravu, kde nelze umístit svařovací stroj na tupo.
Jak dlouho vydrží potrubní tvarovky z HDPE?
Životnost potrubních tvarovek z HDPE je obecně uváděna na 50 let nebo více, pokud systém pracuje v rámci svého jmenovitého tlaku a teploty. Materiál tvarovky, kvalita tavného spoje a provozní napětí společně určují skutečnou životnost. Volné závitové tvarovky mají oproti tomu kratší očekávanou životnost a nejlépe se používají pro přístupové body nebo místa údržby.
Lze použít závitovou HDPE tvarovku na vysokotlakém vodním potrubí?
Závitové tvarovky z HDPE mají nižší tlak než tavné spoje. Nejlépe se používají pro přechodová připojení u ventilů a měřičů, kde je provozní tlak nižší než jmenovitý výkon udávaný výrobcem armatury. Pro vysokotlaké rozvody použijte místo závitového připojení přírubový adaptér a přírubový ventil.
Kde začít s novým projektem HDPE potrubí
Správným přístupem k potrubním tvarovkám z HDPE není zapamatovat si katalog, ale pochopit podmínky instalace, jmenovitý tlak a požadavky na spoj pro každé místo. Začněte stanovením specifikace potrubí – jakost materiálu, třída SDR a vnější průměr. Poté přejděte na typ připojení, poté na geometrii a vytvořte kusovník po řádcích.
Pro inženýry a odborníky v oblasti nákupu, kteří raději spolupracují přímo s továrnou než s obchodní společností, je výhodou konzistence: stejný materiál díky jediné šarži suroviny, řízený proces vstřikování, jasný standard vstupní kontroly a jediný poprodejní technický kontakt.
Ať už se jedná o venkovskou vodovodní síť využívající kompresní šroubení napříč tisíci farmářskými přípojkami, komunální potrubí DN800 s reduktory s tupým tavením nebo zařízení pro akvakulturu na moři vyžadující nerezové trubkové rámy a držáky, klasifikační systém v této příručce zůstává stejný. Správně zařaďte kategorie, definujte okrajové podmínky a výběr produktů přirozeně následuje.


BUĎTE V KONTAKTU
O nás
Zhejiang Fengfeng Pipe Industry Co., Ltd. využívá účinné jednošnekové vstřikování formovací stroje pro vys produktivitu a nízkou spotřebu energie.
Odkaz na produkty
Kontakt
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

č. 21, Market Road, Diankou Town, Zhuji City, Shaoxing City, Zhejiang Province, Čína
Copyright © Zhejiang Fengfeng Pipe Industry Co., Ltd.
