


Electrofusion vs Butt Fusion: The Verdict Before the Detail Electrofusion wins when the pipe cannot move, when the trench is tight, when the diameter sits between 20 mm ...
ČTĚTE VÍCE
Produktová řada
Řada závitových tvarovek HDPE
-
HDPE adaptér s vnějším závitem

Parametry:
HDPE adaptér s vnějším závitem je vyroben z vysokohustotního polyethylenu a má dobrou odolnost proti opotřebení a úna...čtěte více -
HDPE adaptér s vnitřním závitem

Parametry:
Jakožto korozivzdorný materiál má HDPE lepší chemickou odolnost a odolává erozi působením různých kyselin, zásad, sol...čtěte více -
Pánské tričko z HDPE

Parametry:
Design HDPE Male Tee plně zohledňuje pohodlí a spolehlivost v praktických strojírenských aplikacích. Přijímá jedinečn...čtěte více -
HDPE dámské tričko

Parametry:
HDPE Female Tee je navrženo s ohledem na více způsobů připojení, má lepší přizpůsobivost a lze jej použít s různými m...čtěte více -
HDPE mužský loket

Parametry:
Polyethylen s vysokou hustotou má lepší odolnost proti korozi a může účinně odolávat erozi různých chemikálií. Proto ...čtěte více -
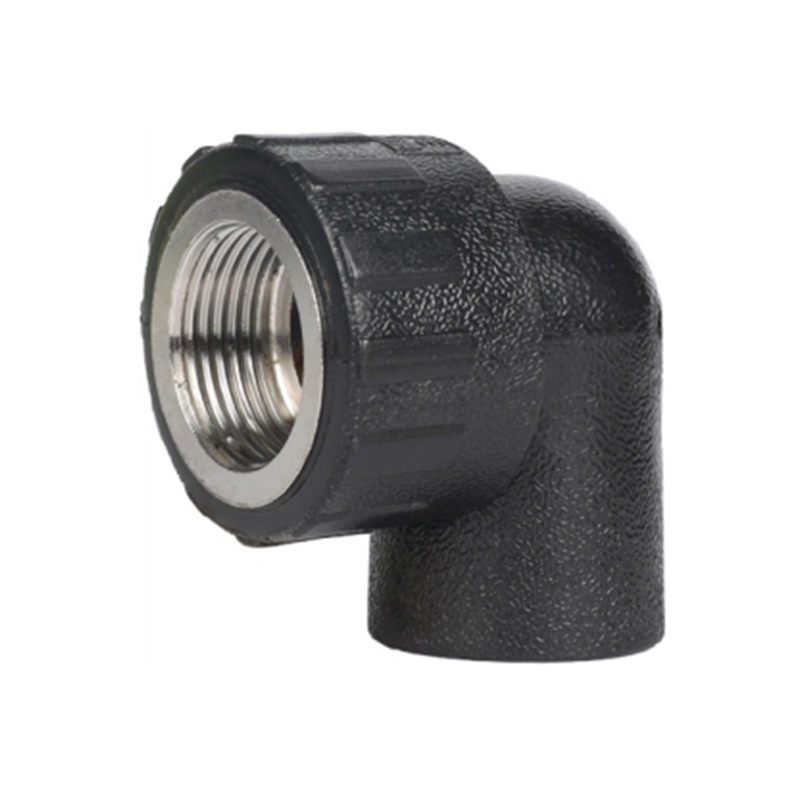
HDPE ženský loket
Parametry:
HDPE ženské koleno má lepší odolnost proti korozi. Vzhledem k tomu, že samotný materiál HDPE má extrémně silnou chemi...čtěte více
HDPE závitová tvarovka je potrubní tvarovka vyrobená z vysokohustotního polyethylenu (HDPE). Materiál má lepší odolnost proti korozi a je široce používán v různých průmyslových a civilních potrubních systémech. Má několik jedinečných vlastností a výhod produktu, díky kterým je ideální volbou pro spojování trubek.
HDPE závitová tvarovka má lepší odolnost proti korozi, díky speciálním vlastnostem svého materiálu, který může vykazovat lepší odolnost proti korozi v prostředí různých chemických látek. To z něj činí preferovaný potrubní systém pro manipulaci s korozivními médii. HDPE závitová tvarovka má také extrémně vysokou odolnost vůči tlaku a vydrží práci ve vysokotlakém prostředí, čímž zajišťuje bezpečný provoz potrubního systému. Díky tomu je široce používán v průmyslových oblastech, jako jsou chemické závody a ropný a plynárenský průmysl.
Tato potrubní tvarovka má dobrou odolnost proti opotřebení a odolnost proti nárazu, vydrží dlouhodobé tření a nárazy a není snadné ji opotřebovat a zlomit. To umožňuje, aby vydržel déle v drsném prostředí a zůstal stabilní i při vysokém zatížení. HDPE závitová tvarovka využívá metodu závitového připojení a má dobrý těsnicí výkon, který může dosáhnout spolehlivého těsnícího účinku a zabránit úniku a pronikání. To je rozhodující pro bezpečný a spolehlivý provoz potrubních systémů.
O nás

Zhejiang Fengfeng Pipe Industry Co., Ltd.
Zhejiang Fengfeng Pipe Industry Co., Ltd. je průmyslová společnost integrující design, výrobu, marketing a služby. Společnost byla založena v roce 2002 a sídlí v Diankou v průmyslové zóně Zhuji, krásném rodném městě Xishi. Nachází se v oblasti ekonomického pásu delty řeky Yangtze. Doprava společnosti je pohodlná. Dostane se přímo do přístavu Šanghaj a přístavu Ningbo prostřednictvím železnice Zhejiang-Jiangxi a dálnice Hang-Jin-Qu. Je to jen půl hodiny jízdy od mezinárodního letiště Xiaoshan. Od založení továrny bereme jako svůj obchodní účel „řízení integrity, vzájemný prospěch a oboustranný prospěch“.
Společnost se zavázala udržovat lepší standardy kvality a environmentálního managementu. Všechny produkty jsou vyráběny v souladu s mezinárodní normou systému managementu kvality ISO9001:2000 a mezinárodní normou systému environmentálního managementu ISO14001. Kvalita výrobků je garantována společností PICC...Naše trubky a tvarovky mají životnost více než 50 let. Hlavními značkovými produkty jsou PP-R potrubní a potrubní tvarovky, PP-R skleněná trubka, PP-R hliníkovo-plastová trubka, PE-RT trubka podlahového topení, PE elektrická tavicí trubková tvarovka 50-1200 mm, hliníkovo-plastová trubka, mosaz potrubní armatura, vodovodní hadice Počkejte. Společnost má skupinu vysoce kvalitních odborníků a pracovníků marketingových služeb a rozvíjí celostátní prodejní síť. Na druhé straně se výrobky vyvážejí také do Evropy, Spojených států, jihovýchodní Asie a na Střední východ. Buďme upřímní a tvořme budoucnost společně.
čestný certifikát
Zprávy
-
-
Únik začíná dříve, než se klíč otočí Netěsnící kompresní šroubení z HDPE obvykle není vadné šroubení. Jedná se o vadné rozhraní mezi trubkou, těsněním, maticí...
ČTĚTE VÍCE -
Krátká odpověď: Přiřaďte SDR k potrubí a poté zkontrolujte PN Pokud prodlužujete, opravujete nebo specifikujete HDPE vedení, tvarovka SDR by měla odpovídat tr...
ČTĚTE VÍCE -
Většina článků o svařování HDPE se zastaví ve chvíli, kdy je stroj vybrán. To je pochopitelné, protože stroj je viditelnou součástí procesu. Ale lidé, kteří sku...
ČTĚTE VÍCE -
HDPE potrubní armatury: 50 let je konstrukční základ, nikoli datum vypršení platnosti HDPE potrubní fitinky mohou vydržet 50 let nebo více ve většině vodních,...
ČTĚTE VÍCE -
.article-section{background:#ffffff;color:#333333;padding:8px 24px 32px;margin-bottom:24px;border-bottom:1px solid #f0f0f0;font-family:Arial,Helvetica,sans-serif;box-s...
ČTĚTE VÍCE -
Přímá odpověď: HDPE je silnější při nárazu, únavě a celistvosti spoje; PVC je pevnější v tuhosti Pokud „silnější“ znamená odolnost proti praskání, pohybu země...
ČTĚTE VÍCE
BUĎTE V KONTAKTU

Znalosti oboru
Vliv technologie vstřikování HDPE závitové tvarovky na kvalitu produktu
Jedním z klíčových procesů v oblasti moderního zpracování plastů je technologie vstřikování plastů HDPE závitová armatura má dalekosáhlý a mnohostranný dopad na kvalitu finálního produktu závitové tvarovky z HDPE. Můžeme to diskutovat z hlediska zpracování materiálu, konstrukce forem, řízení procesu vstřikování a následného zpracování.
Zpracování materiálu
Kvalita HDPE částic je základem úspěšného vstřikování. Před vstřikováním musí být HDPE suroviny přísně prosévány, aby se zajistilo, že v nich nejsou žádné nečistoty, nízký obsah vlhkosti a je dosaženo specifikovaného indexu toku taveniny. To pomáhá získat stejnoměrný roztavený stav během procesu vstřikování a snižuje tvorbu defektů, jako jsou bubliny a smršťovací otvory. Kromě toho je také nutné správné sušení, aby se zabránilo zplynování vlhkosti při vysokých teplotách a ovlivnění mechanických vlastností a kvality vzhledu vstřikovaných dílů.
Design forem
Konstrukce formy je jedním ze základních článků technologie vstřikování, která přímo souvisí s rozměrovou přesností, tvarovou složitostí a kvalitou povrchu závitových tvarovek z HDPE. U tvarovek se závitem z HDPE musí forma přesně navrhnout profil závitu, rozteč a toleranci lícování, aby bylo zajištěno těsnění a zaměnitelnost mezi spoji. Současně by měla být konstrukce průtokového kanálu formy přiměřená, aby se snížil odpor a teplotní ztráty roztaveného materiálu během procesu toku a zajistilo se, že roztavený materiál může rovnoměrně a rychle vyplnit dutinu formy. Kromě toho je rozhodující i systém chlazení formy, který určuje rychlost ochlazování a smršťování vstřikovaného dílu a ovlivňuje tak jeho rozměrovou stálost a rozložení vnitřního napětí.
Řízení procesu vstřikování
Kontrola procesu vstřikování je klíčem k zajištění kvality závitových tvarovek HDPE. Na vstřikovacím stroji je nutné přesně nastavit a ovládat parametry jako je vstřikovací tlak, rychlost vstřikování, doba výdrže a doba chlazení. Příliš vysoký vstřikovací tlak může způsobit, že roztavený materiál přeteče z formy a vytvoří výron; zatímco příliš pomalá rychlost vstřikování může způsobit ochlazení a ztuhnutí roztaveného materiálu během procesu proudění a vytvoření krátkého výstřiku. Řízení doby výdrže souvisí s hustotou a rozměrovou stabilitou vstřikovaného dílu. Nastavení doby chlazení je potřeba určit podle struktury formy a vlastností materiálu. Příliš dlouhé nebo příliš krátké ovlivní rychlost smrštění a mechanické vlastnosti vstřikovaného dílu.
Post-processing
Po vstřikování musí závitové tvarovky z HDPE projít řadou procesů následného zpracování, jako je odstraňování otřepů, ořezávání závitů, čištění atd., aby se dále zlepšila kvalita jejich vzhledu a rozměrová přesnost. U potrubních tvarovek se speciálními požadavky, jako jsou ty, které vyžadují povrchovou úpravu (jako je pískování, galvanické pokovování atd.), je také nutné provést tuto fázi. Proces následného zpracování by měl přísně dodržovat provozní postupy, aby bylo zajištěno, že nedojde k sekundárnímu poškození nebo kontaminaci potrubních tvarovek.
Technologie vstřikování má mnoho vlivů na kvalitu HDPE závitové potrubní fitinky . Od zpracování materiálu po návrh formy, od řízení procesu vstřikování až po následné zpracování a kontrolu kvality, každý odkaz musí být přísně kontrolován, aby bylo zajištěno, že kvalita a výkon konečného produktu splňují požadavky na design. Zhejiang Fengfeng Pipe Industry Co., Ltd., jako profesionální výrobce závitových potrubních tvarovek z HDPE, se spoléhá na své pokročilé výrobní zařízení, přísný systém řízení kvality a profesionální technický personál, aby neustále zlepšoval kvalitu produktů a úrovně služeb a poskytoval vysoce kvalitní potrubní systém. řešení pro tuzemské i zahraniční zákazníky.
O nás
Zhejiang Fengfeng Pipe Industry Co., Ltd. využívá účinné jednošnekové vstřikování formovací stroje pro vys produktivitu a nízkou spotřebu energie.
Odkaz na produkty
Kontakt
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

č. 21, Market Road, Diankou Town, Zhuji City, Shaoxing City, Zhejiang Province, Čína
Copyright © Zhejiang Fengfeng Pipe Industry Co., Ltd.
